
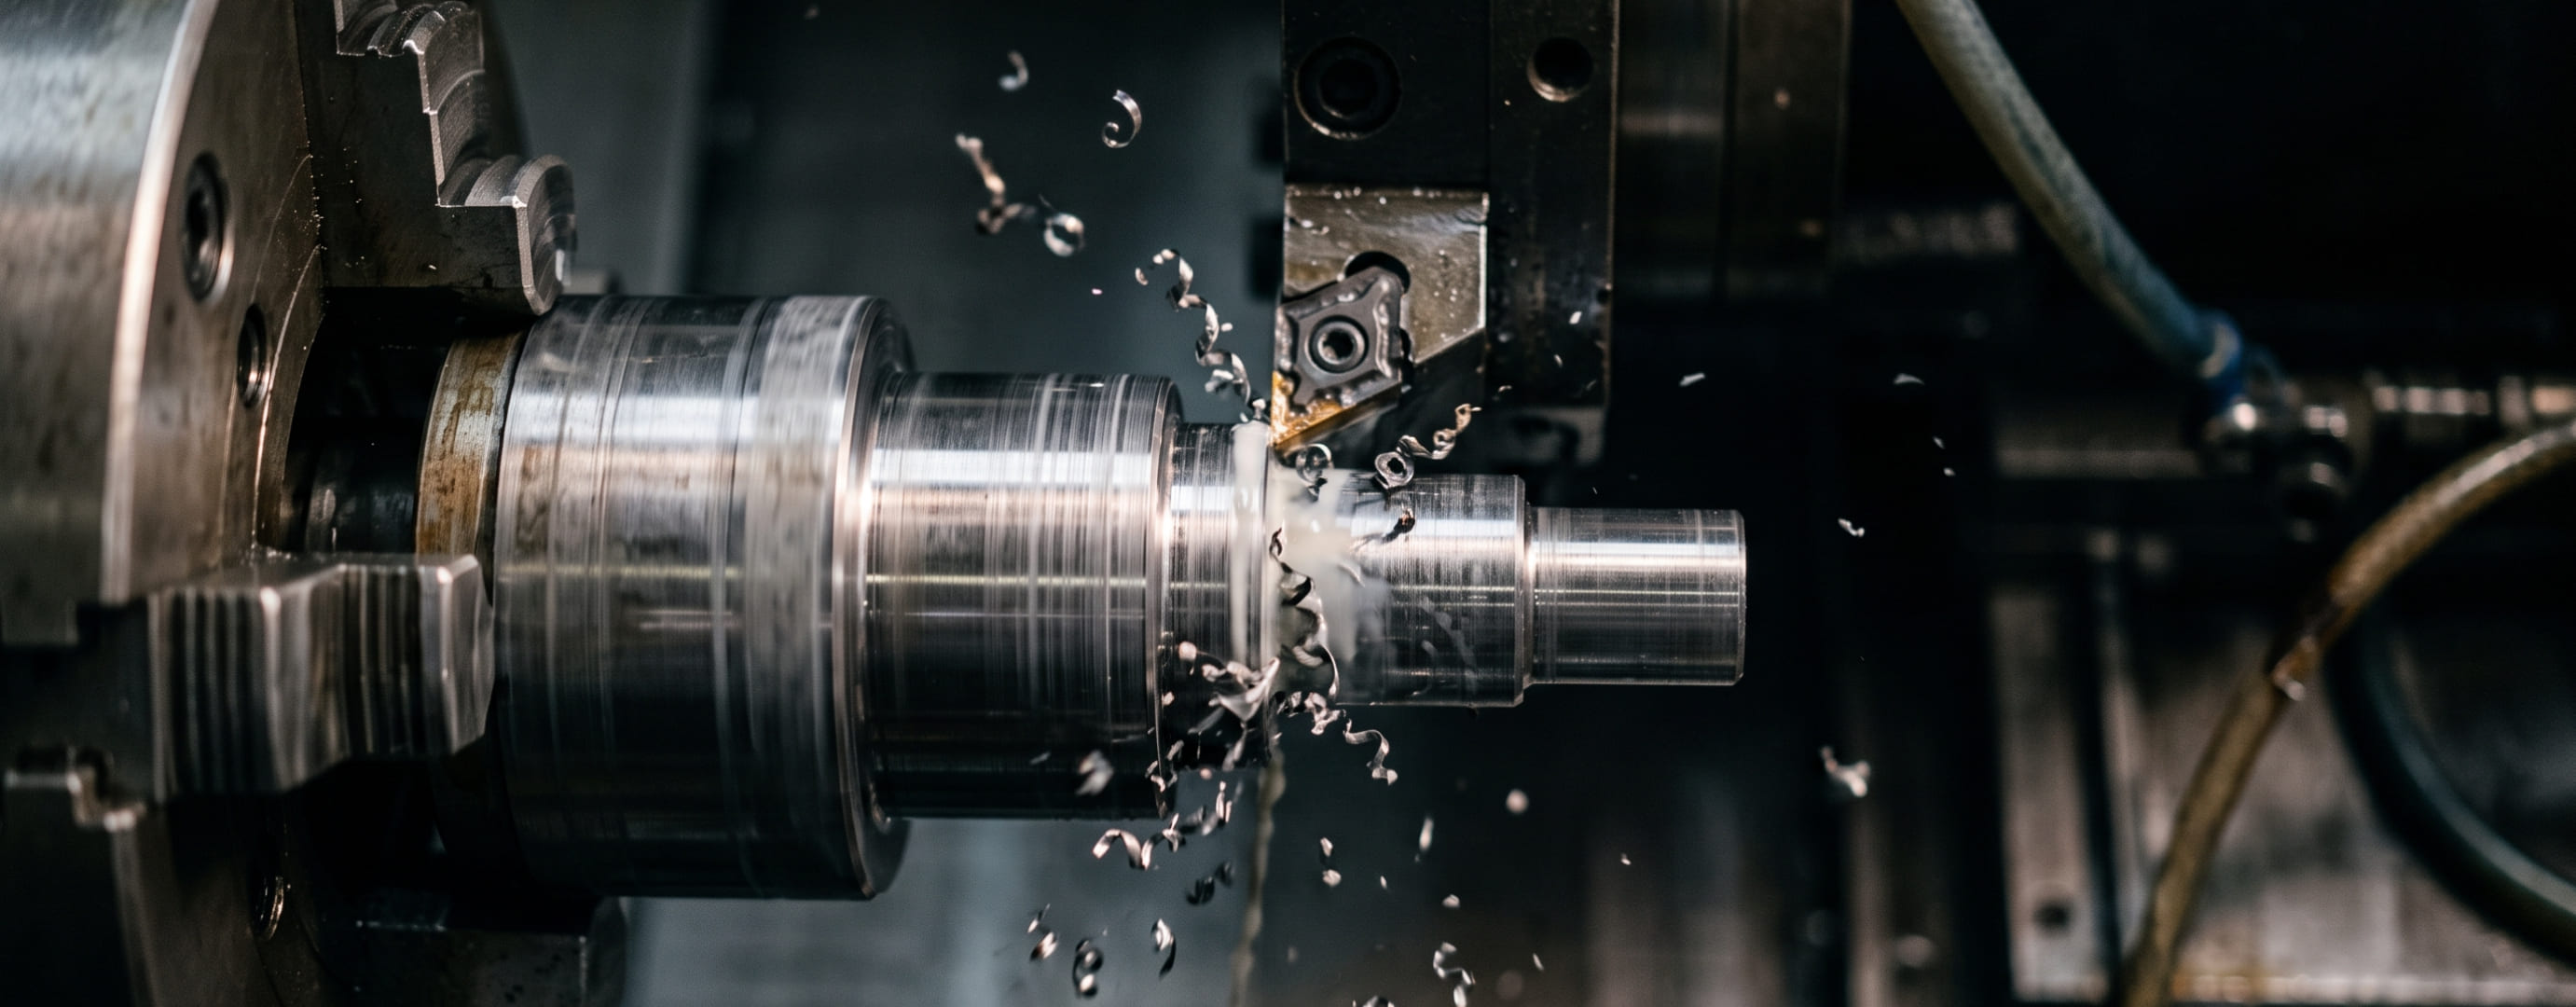
Нержавеющая сталь хорошо подходит для деталей, работающих во влажной и агрессивной среде, но точить ее сложнее, чем обычную конструкционную сталь. При неправильном режиме резец перегревается, на поверхности появляется наклеп, а стружка может наматываться на деталь. Поэтому токарная обработка нержавейки требует учитывать марку материала, конструкцию детали, состояние оборудования и характеристики режущего инструмента.
Почему нержавейка требует особого подхода
Главная особенность материала проявляется непосредственно во время резания. Нержавеющая сталь достаточно вязкая, поэтому стружка не всегда обламывается самостоятельно. Кроме того, металл плохо отводит тепло из зоны обработки. В результате режущая кромка испытывает повышенную нагрузку.
Если инструмент недостаточно острый или выбран неподходящий режим, поверхность детали может упрочняться. Последующий проход тогда выполняется уже по более твердому слою.
На практике чаще всего возникают такие проблемы:
- длинная и плохо контролируемая стружка;
- перегрев детали и режущей кромки;
- ускоренное затупление инструмента;
- задиры на поверхности;
- вибрация при недостаточной жесткости закрепления;
- отклонение размеров при чистовой обработке.
Именно эти токарные сложности необходимо учитывать еще до запуска станка.

Как подобрать режим резания
Универсальной настройки для любой нержавеющей стали не существует. Даже близкие по свойствам марки могут потребовать разных параметров. Поэтому токарная обработка нержавейки: режимы выбираются с учетом конкретной заготовки, инструмента и операции.
| Параметр | На что влияет |
|---|---|
| Скорость резания | Определяет нагрев и стойкость инструмента |
| Подача | Влияет на образование стружки и шероховатость |
| Глубина резания | Определяет нагрузку на режущую кромку |
| Геометрия инструмента | Влияет на врезание и отвод стружки |
| Охлаждение | Помогает отводить тепло из зоны обработки |
Слишком осторожная обработка тоже не всегда дает хороший результат. Например, при минимальном съеме металла резец может не срезать материал, а сильнее воздействовать на поверхность. Поэтому режимы токарной обработки нержавеющей стали подбирают комплексно.
Как справиться с длинной стружкой
При точении вязкой стали стружка способна превращаться в длинную металлическую ленту. Она цепляется за патрон, инструмент или заготовку и мешает контролировать процесс.
Для ее дробления используют подходящую геометрию режущей пластины и стружколом. Дополнительно корректируют подачу и скорость. Одного уменьшения скорости для решения проблемы недостаточно: в некоторых случаях оно только увеличивает продолжительность контакта инструмента с материалом.
Подойдут ли одинаковые параметры для разных марок
Нет. Например, стали 304 и 316 относятся к аустенитной группе и имеют схожие особенности обработки, но полностью переносить параметры с одной марки на другую неправильно.
Для расчета учитывают не только марку, но и состояние материала, диаметр заготовки, жесткость установки, используемый инструмент и вид операции. Поэтому заказчику важно сообщать точную марку стали, а не просто указывать «нержавейка».
Обычный станок или ЧПУ
Для единичной детали простой формы подойдет обычный токарный станок при условии, что оборудование находится в исправном состоянии. ЧПУ особенно полезен там, где требуется изготовить серию одинаковых изделий или выдержать сложную последовательность переходов.
Программа позволяет многократно повторять заданную траекторию. Это удобно при изготовлении валов, втулок, колец и других деталей, где даже небольшая разница между изделиями нежелательна.
Можно ли получить точные размеры
Можно. Нержавеющая сталь не исключает высокоточной обработки, но требует стабильных условий на протяжении всего процесса.
На итоговый размер могут повлиять нагрев, износ инструмента, деформация тонкой детали и недостаточно жесткое закрепление. Поэтому при малых допусках контролируют не только готовое изделие, но и сам ход обработки.
Что нужно для расчета заказа
Для расчета желательно передать:
- чертеж с размерами и допусками;
- точную марку стали;
- количество деталей;
- требования к шероховатости;
- 3D-модель, если она есть;
- желаемые сроки изготовления.
Если чертежа нет, предварительную оценку иногда можно выполнить по эскизу, образцу или модели. Но чем меньше исходных данных, тем больше параметров придется уточнять перед запуском.
Частые вопросы
Почему при точении нержавейки образуется длинная стружка?
Длинная стружка появляется из-за вязкости материала и выбранных условий резания. Если она не разрушается в процессе работы, используют режущую пластину с подходящим стружколомом и корректируют подачу. Важно добиться именно контролируемого дробления стружки, а не просто снизить скорость вращения.
Можно ли точить нержавейку с высокой точностью?
Да. Для этого требуется жесткое закрепление, исправное оборудование, подходящий инструмент и стабильный режим. При малых допусках дополнительно учитывают нагрев детали и износ режущей кромки. Особенно внимательно работают с тонкостенными изделиями, которые способны деформироваться при закреплении.
Почему токарная обработка нержавейки дороже?
Нержавеющая сталь предъявляет более высокие требования к инструменту и режиму резания. Заготовка сильнее нагружает режущую кромку, хуже отводит тепло и может упрочняться в процессе работы. Из-за этого обработка иногда занимает больше времени и требует более частой замены инструмента.
Подойдут ли одинаковые режимы для стали 304 и 316?
Нет, одинаковые параметры использовать без проверки не следует. Хотя обе марки относятся к аустенитным нержавеющим сталям, их свойства и условия конкретной обработки могут различаться. Режим корректируют с учетом марки, диаметра детали, инструмента и выполняемой операции.
Можно ли рассчитать стоимость без чертежа?
Предварительный расчет возможен по эскизу, модели или образцу с основными размерами. Для окончательной оценки нужны сведения о марке материала, количестве изделий, допусках и качестве поверхности. Чем подробнее исходные данные, тем меньше уточнений потребуется перед изготовлением.
Вывод
Сложность токарных работ по нержавеющей стали связана прежде всего с поведением материала при резании: нагревом, наклепом, вязкостью и образованием длинной стружки. Правильно подобранный инструмент и режим позволяют получить точную деталь без лишних проходов и преждевременного износа оборудования. Заказать токарную обработку деталей из нержавеющей стали можно на нашем сайте. Специалисты подберут технологию с учетом конструкции изделия и требований к результату.


